手机版

 关于我们
 加入收藏

深圳森泽工业品有限公司
1 年 金牌会员
金牌会员 已认证
拨打电话
获取底价
提交后,商家将派代表为您专人服务
深圳森泽工业品有限公司
金牌会员已认证
美国 BTG LABS SA5001 手持式表面分析仪:让表面清洁度成为可判读的数据
森泽 2026/11/06 | 阅读:33
产品配置单: 
型号: Surface Analyst 5001 产地: 美国 品牌:
300元
参考报价
 联系电话 方案详情:
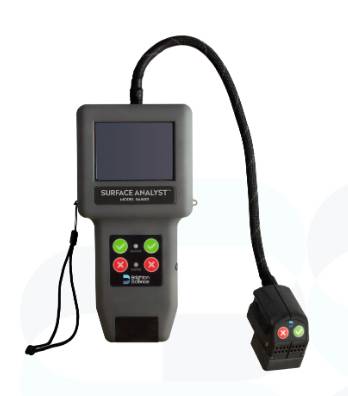
美国 BTG LABS Surface Analyst 5001 手持式表面分析仪: 让表面清洁度成为可判读的数据 弹道式液滴喷射接触角测量在粘接、涂装与清洗工序中的落地方式 美国 BTG LABS;Surface Analyst 5001;SA5001;手持式表面分析仪;接触角测量;表面能;粘接前处理;表面清洁度 一、产品介绍在粘接、涂装、密封与印刷这些工序中,失效的原因常常不在工艺参数上,而在工件表面。油污、脱模剂、氧化层与粉尘残留肉眼看不出来,却会把表面能压下去,胶黏剂与涂层便附着不住。判断表面是否已经准备好,靠的是可量化、可重复的指标,而不是老师傅的手感。 传统手段各有短板。达因笔依赖墨水在表面的铺展状态做目视判断,结果随操作者而变;水破测试与胶带剥离属于破坏性检测,只能抽样,且测过的工件不能再用;实验室接触角测角仪精度足够,但要求样品水平放置、设备体积大,搬不到产线。三者共同的问题在于:要么主观,要么破坏,要么离线。 美国 BTG LABS(现 Brighton Science)的 Surface Analyst 5001 把这件事压缩进一台手持设备:检测头对准表面,按下按钮,约 10 μL 的 HPLC 级纯水以约 1 m/s 的速度喷射到工件上,设备以高分辨率相机捕捉液滴形态,再由动态图像分析算出接触角,全过程约 2 秒,屏幕上直接给出角度数值与通过/失败判定。接触角与表面能之间存在明确的对应关系,这正是它可以作为表面就绪度判据的依据。
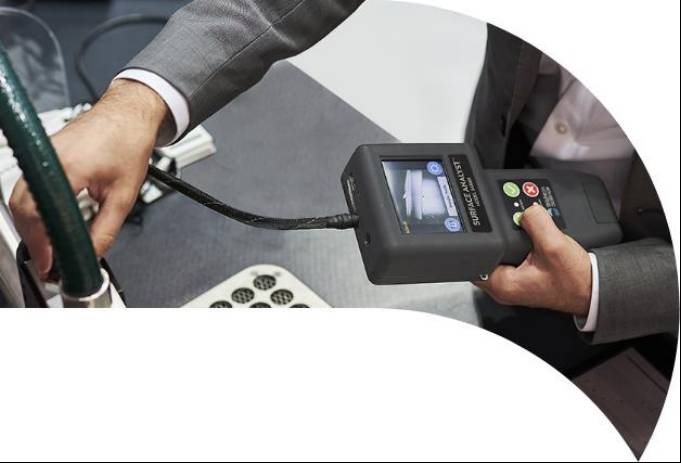
二、产品特点(一)弹道式液滴喷射,配动态图像分析。与注射器滴液不同,液滴以可控动能撞击表面,液滴的形成过程不受表面粗糙度明显干扰,测得的角度更接近后退角,对表面化学的细微变化更敏感。这项弹道式液滴喷射技术是该系列所有测量结果的基础。 (二)约 2 秒出结果,判定直接给到操作者。从按下按钮到结果呈现约 2 秒。屏幕给出角度与判定,检测头上的绿色与红色状态灯同步亮起,并辅以声音提示。操作者不必盯着屏幕看数,戴手套也能完成整个动作,这使得检测可以插在工序之间,而不是攒到班后集中做。 (三)非破坏检测,可直接测成品。检测介质是纯水,液滴约 10 μL,测量后自然挥发,不在工件上留下试剂或痕迹,也不损伤表面。这一条决定了它能进入成品检验环节,而不只是来料抽检。 (四)任意角度与复杂几何形状。自上而下的测量方式配合柔性缆索,水平、垂直、倒置、弧形、深腔与网纹表面都能取点。标准缆索长 60 cm,可加长至 6 m,便于在大型工件或设备内部作业;自动压力补偿使不同姿态下的测量结果保持一致。 (五)单手操作与可穿戴。检测头集成了测量按钮、状态灯与声音反馈,主机可装入可穿戴托架挂在身上。操作者一手持检测头,另一手扶稳工件或操作设备,单手即可完成一次完整检测。 (六)光学与流体控制。Lucent 照明用于抑制表面反光、提高图像对比度,使不同光洁度的材料都能获得可用图像;GEM Drop 宝石阀稳定液滴的体积与形态,把测量结果从操作手法中分离出来。两项设计共同指向同一件事:同一表面重复测,读数应当靠得住。 (七)数据可以留在系统里。机身可存储 40000 张测量图像与对应数据,通过 USB 传出;也可经 RS232 或以太网接口向 MES 输出,配合 Archer 软件完成规范设定、数据聚合与趋势分析。数据一旦落到系统里,表面质量才有条件进入统计过程控制。 三、技术规格主要参数整理如下。测量范围 0 至 150 度、误差不超过 ±1 度、分辨率 0.1 度、重现性优于 1.2%,这组指标决定了它能分辨的差异量级:当清洗工艺波动只带来几度的接触角变化时,仪器自身的重复性必须明显小于这一变化,判读才有意义。
设备覆盖的行业较为分散,但检测对象与关注点有共性:都是在涂覆、粘接或印刷之前,确认表面处理是否到位。下表按行业归纳典型检测对象与关注点,可作为布点方案的起点。
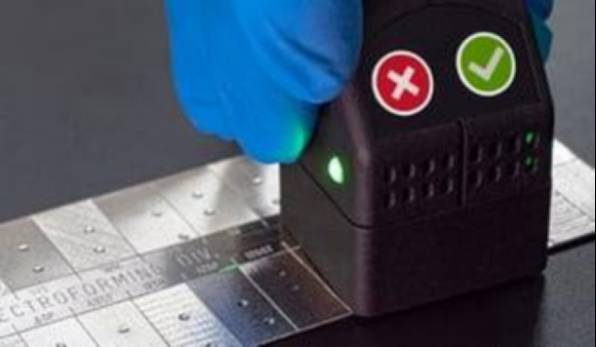
检测头贴合工件的状态直接决定测量是否有效。下图可见检测头以自上而下的方式压在烤蓝钢试片上,绿色状态灯亮起,面板上的通过指示同步给出结果。
四、主要用途(一)航空航天:粘接前的表面处理验证。航空航天领域的粘接结构大量使用复合材料与金属,粘接面的清洁度与表面能直接决定接头强度。表面处理方式包括等离子、溶剂清洗与打磨,处理后是否达标需要在构件上直接验证。非破坏检测与任意角度测量,使大型部件无需取样切割,也不必搬进实验室。 (二)汽车制造:涂装与粘接的在线监控。冲压润滑油、脱模剂与防锈油残留,是漆面附着不足与玻璃粘接失效的常见来源。在焊装与涂装之间、总装线上取点测量,可以实时观察前处理工序是否稳定,在批量缺陷出现之前发现漂移。手持形态便于在车身内外、底盘等位置作业。 (三)电子电器:涂覆与封装的局部检测。三防漆涂覆、芯片封装、散热片粘接对局部清洁度相当敏感,指纹、助焊剂与粉尘都会削弱附着力。10 μL 的液滴可以落在小尺寸部位,纯水检测不损伤元件,因而可用于关键工序的逐件确认。 (四)医疗器械:清洗与钝化效果验证。植入物、手术器械与一次性耗材在清洗、钝化、涂层之前,需要确认表面没有抛光膏、切削液或清洗助剂残留。纯水介质与微小液量符合这类产品对检测洁净度的要求,复杂几何形状也可直接测量。 (五)薄膜与软包装:处理效果的持续监控。BOPP、PET、PE 薄膜经电晕、火焰或等离子处理后才有足够的表面能承载油墨与胶水。处理辊老化、功率不足都会让表面能悄悄衰减,直到出现掉墨或复合剥离强度不足。在走膜路径旁取点,按班次记录,即可把这种衰减提前捕捉到。 (六)科研与新品开发:工艺窗口的标定。改变等离子功率、清洗剂浓度、清洗时间或温度,用接触角把每一步的影响量化下来,据此确定工艺窗口。相比凭经验试错,这条路能把开发周期压短,也便于把参数移交产线。 五、把接触角用进产线的几个要点(一)先定规范。规范由三件事绑定:被测材料、前处理工艺、通过阈值。同一材料更换清洗剂或打磨方式后,阈值需要重新标定;直接沿用旧阈值,判定就会失真。规范一旦确定,应固化在设备中,避免现场临时改判。 (二)点位要有代表性。同一工件不同位置的表面状态可能并不一致,单点合格不代表整体合格。建议按面积或关键区域布点,既看单点数值,也看同一工件内的离散程度;离散过大往往意味着清洗或处理本身不均匀。 (三)看趋势,不只看单值。单次测量回答的是"这一件能不能放行",连续数据回答的是"工艺是否在漂移"。把测量结果按时间排开做趋势分析,才能在小幅偏移阶段介入,而不是等到批量报废才发现。 (四)数据要落库。来料、工序间与成品三个阶段分别留数据。出现粘接失效时,可以回溯到具体批次、具体工序参数,而不必从原料开始逐项排查。数据接口对接 MES 之后,这一步是自动完成的。 六、小结Surface Analyst 5001 的意义不在于把测角仪做小,而在于把"这个表面能不能粘"变成一个有数值、有阈值、可存储的动作。约 2 秒的测量时间使它能够插进工序之间,非破坏的纯水检测使它能够覆盖成品,接口与软件使它能够接入质量系统。 对以粘接与涂装为核心的产线而言,这三件事叠加起来,才构成从抽检到过程控制的转变。仪器只是入口,真正决定效果的是规范怎么定、点位怎么布、数据怎么用。 相关产品 更多
相关方案 更多

美国 AlphaLab AIC3Pro 便携正负离子检测仪:双量程与双极性读数的现场测量方法
电子制造与 ESD 区域
2026-11-06

日本 Niimi NZ系列 超细粒径氧化锆研磨球用途解析
电子材料的分散与微粉碎
2026-11-06

德国 SCHOTT 肖特 KL 系列光纤光源如何选型
显微镜观测
2026-11-06

日本Thermera双色式热成像摄像机系统 ——无需发射率校正的高精度二维测温解决方案
金属加工、热处理、粉体烧结、激光加工、燃
2026-09-02
|